用于采矿机械、工程机械和重型工业系统的重型焊接件,通常会承受较大的载荷、振动、循环工况以及严格的尺寸要求。对于此类应用,重型焊接件无损检测不应仅被视为最终检验活动。
实用的质量控制策略应将接头准备、组对、焊接过程控制、无损检测、尺寸管理、机加工和最终放行连接起来。目标并不是对每条焊缝都使用全部检测方法,而是在适当的制造阶段识别相关风险,避免问题进入精密机加工、装配或现场运行阶段。
目视检测(VT)、磁粉检测(MT)、渗透检测(PT)、超声检测(UT)和射线检测(RT)具有不同的适用范围和局限性。检测方法及检测范围应根据图纸、项目规范、材料、接头形式、风险等级和适用验收准则确定。
为什么缺陷预防必须从最终检验之前开始
焊接完成后,重型焊接件通常还要经过多个增值工序,包括机加工、钻孔、镗削、铣削、表面处理、涂装、试装和其他后续制造工序。
如果直到这些工序完成后才发现与焊接相关的不符合项,可能产生以下影响:
- 去除焊缝并进行返修;
- 重复检测和文件记录;
- 增加清理和表面处理工作;
- 造成机加工延误或需要重新装夹;
- 重新建立机加工基准;
- 重新进行尺寸检验;
- 损坏已经完成的表面或涂层;
- 增加搬运或运输工作;
- 可能需要现场维修并造成设备停机。
越早识别相关状况,制造团队通常就拥有越多的技术评估和纠正措施选择。但这并不意味着每个检测指示都必须返修。相关指示必须首先根据适用验收准则进行解释和评估。
因此,实际的质量控制方法应将焊接缺陷预防与检验计划结合起来。NDT只是质量体系的一部分,不能替代组对控制、WPS执行、焊接过程监督或工程评审。
重型焊接件中的常见质量风险
未熔合和未焊透
未熔合是指焊缝金属未能与母材或前一道焊缝充分熔合。未焊透是指在要求全焊透或规定焊透深度的接头根部,实际焊透程度不足。
可能导致这些问题的因素包括:
- 坡口准备不准确;
- 根部间隙不合适;
- 接头错边过大;
- 焊接可达性受限;
- 焊接工艺参数不合适;
- 层间清理不足;
- 焊接顺序控制不当;
- 焊接材料管理不当。
这些情况不能仅凭外观进行判断。适用的检测方法和验收结论,必须依据相关图纸、焊接要求、项目规范和验收准则确定。
裂纹和类似裂纹的检测指示
在许多承载结构中,裂纹属于重要的质量风险。但是,NDT检测过程中观察到的响应,并不自动等同于已经确认的裂纹或必须拒收的焊接缺陷。
检测指示应当被记录,并依据适用的检测程序进行解释,再根据项目验收准则进行评估,最终分类为可接受、需要进一步评审或不符合项。如果评估结果要求纠正,则应按照批准的技术处置方案进行返修和重新检验。
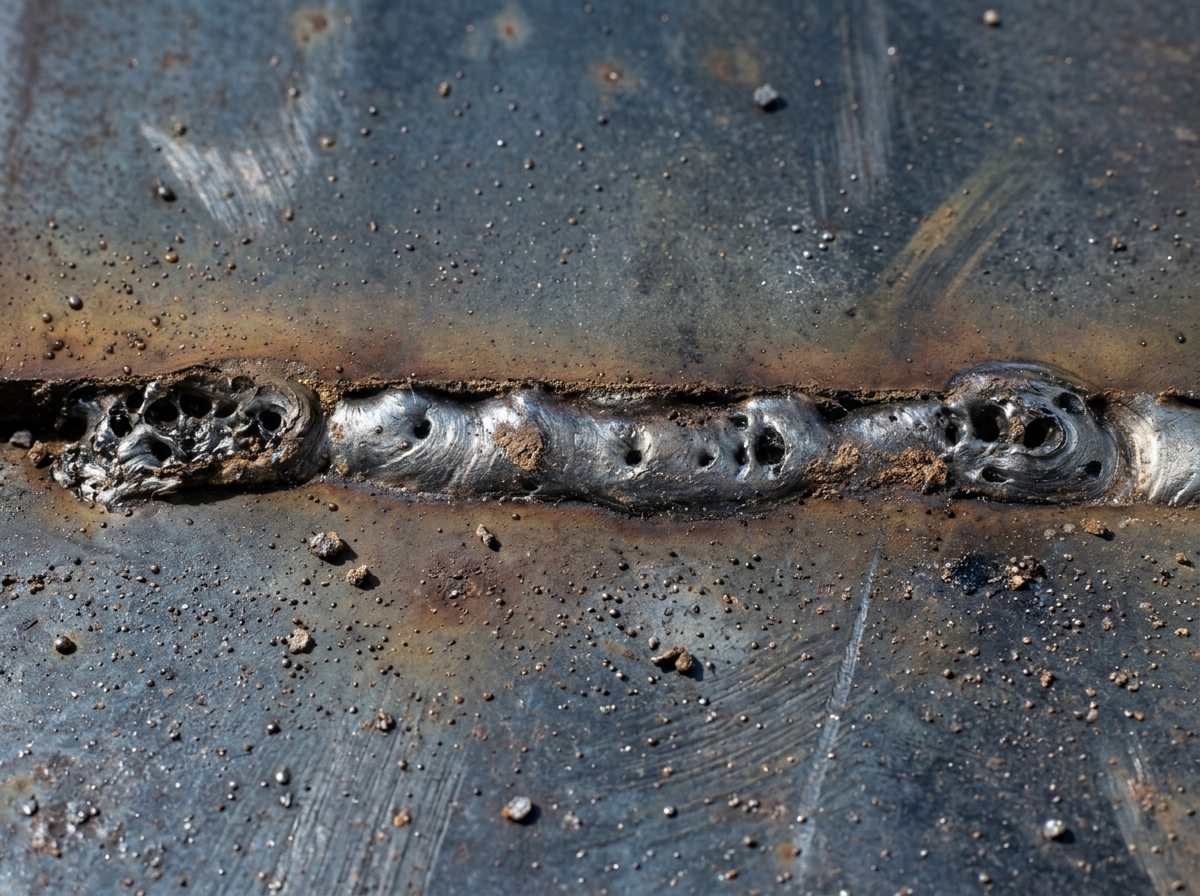
气孔、夹渣相关状况和表面不规则
气孔、夹渣相关指示、过多飞溅、咬边、焊瘤以及不规则焊缝成形,都可能需要进一步评估。它们的重要性取决于具体类型、位置、尺寸、分布情况以及适用的验收准则。
可见的外观不规则并不自动构成缺陷。受控的质量流程应区分以下概念:可观察到的表面状况、检测指示、焊接不连续、缺陷以及已经确认的不符合项。
三个实用的质量控制节点
1. 控制接头准备和组对质量
焊接缺陷预防应在引弧之前开始。焊接开始前,制造团队应审查图纸、接头细节、适用的焊接作业指导文件和组对要求。
根据具体项目,焊前检查可能包括:
- 坡口状态;
- 坡口加工情况;
- 根部间隙;
- 钝边尺寸;
- 接头对中情况;
- 接头清洁度;
- 定位焊缝状态;
- 焊接可达性;
- 项目规定的预热或层间控制要求;
- 与相邻部件及加工基准之间的关系。
具体要求应来自图纸、适用的焊接工艺规程、项目规范或经过批准的技术文件。不存在适用于所有重型焊接件的通用坡口尺寸或组对公差。
良好的组对控制有助于减少焊接过程中的修正工作,并提高同类接头之间的一致性。同时,它也有助于制造团队评估计划中的焊接顺序和机加工余量是否合适。
2. 控制生产过程中的WPS执行
焊接工艺规程(WPS)应被视为生产过程控制文件,而不应只用于文件审核或工艺评定。
生产过程控制可能包括:
- 确认使用正确版本的WPS;
- 使用规定的焊接工艺;
- 控制填充金属或焊接材料;
- 保持适当的焊接位置和焊接可达性;
- 控制规定的工艺变量;
- 进行焊道之间的清理;
- 遵循计划的焊接顺序;
- 执行规定的预热或层间控制要求;
- 对生产过程中出现的偏差进行记录。
具体控制要求取决于项目文件。不能假定同一份焊接工艺适用于所有材料、厚度、接头形式或使用工况。
Shuopu提供认证焊接服务,相关工艺包括机器人焊接、气体保护金属电弧焊(GMAW)、药芯焊丝电弧焊(FCAW)、气体钨极电弧焊(GTAW)、激光束焊接(LBW)和埋弧焊(SAW)。
具体焊接工艺的选择取决于材料、接头设计、部件几何形状、生产要求和客户技术文件。
3. 在机加工和装配前规划NDT
检验时机可能影响纠正措施的成本和可执行性。对于特定项目,检验可能安排在以下阶段:
- 组对完成后、焊接开始前;
- 根据要求,在根焊或中间焊接阶段;
- 焊接完成后;
- 关键机加工开始前;
- 批准返修后;
- 表面处理或其他后续工序前;
- 最终检验阶段。
实际的检验阶段和检验范围必须由项目要求确定。并非每条焊缝都需要使用全部NDT方法。
如何选择合适的NDT方法
NDT方法的选择应考虑材料、接头类型、预期不连续类型、检验可达性、几何形状、风险等级和适用验收准则。
| NDT方法 | 一般检测重点 | 重要局限性 |
|---|---|---|
| 目视检测(VT) | 表面状况、焊缝成形和一般焊接质量 | 无法识别所有内部状况 |
| 磁粉检测(MT) | 适用铁磁性材料的表面和近表面指示 | 受材料类型和检测条件限制 |
| 渗透检测(PT) | 适用非多孔表面的表面开口型指示 | 无法检测内部状况 |
| 超声检测(UT) | 在材料、几何形状、可达性和检测程序允许的情况下进行内部检测 | 结果取决于检测程序、可达性、设备和结果解释 |
| 射线检测(RT) | 在适用条件下进行体积检测 | 需要考虑几何条件、可达性、安全和检测灵敏度 |
以上表格描述的是一般检测实践,不能替代项目专用的检验程序或验收标准。
实际制造场景
示例场景:以下内容用于说明一般制造风险,不代表Shuopu的真实客户项目。
假设某采矿设备或工程机械使用的焊接支撑结构,包含多个需要机加工的安装接口。该部件先进行焊接,之后转入镗削和铣削工序。
焊接前,制造团队审查接头准备、附件位置、组对状态、焊接顺序、机加工余量和关键基准。焊接过程中,按照适用的WPS进行控制,并保留规定的过程记录。
焊接完成后,根据图纸、检验计划和验收准则,对相关接头实施选定的NDT方法。如果发现表面状况异常或NDT检测指示,应进行评估,而不是直接将其判定为缺陷。
如果在机加工前确认存在不符合项,制造团队可以在增加更多工序价值之前评估返修方案。如果直到镗削、铣削、表面处理或装配完成后才发现相同问题,则可能需要增加搬运、重新装夹、尺寸验证或表面修复工作。
在技术上适用的情况下,可以将VSR纳入关键机加工前的尺寸稳定性计划。最终决定取决于制造路线和项目要求。
与Shuopu合作
Shuopu为定制金属结构件和焊接部件提供认证焊接服务。可用焊接工艺包括机器人焊接、GMAW、FCAW、GTAW、LBW和SAW。具体工艺选择取决于材料、接头设计、部件几何形状、生产要求和项目文件。
根据已确认的项目范围和技术要求,Shuopu还具备滚弯、折弯、冲压、钻孔、车削、镗削和铣削等后续制造能力。这些工序可以根据焊接制造路线进行协调。
Shuopu可以根据图纸、项目规范、检验计划和适用验收准则,针对具体项目选择VT、MT、PT、UT和RT等NDT方法。这并不意味着每个部件都会执行全部NDT方法。检测方法和检测范围应在生产开始前确认。
详细了解 Shuopu焊接服务和 Shuopu机加工服务。
常见问题
每个重型焊接件都需要进行NDT吗?
不一定。NDT要求取决于图纸、项目规范、接头类型、材料、使用工况、风险等级和验收准则。有些项目可能只要求对指定焊缝进行目视检测,而另一些项目可能还要求进行表面检测或体积检测。
哪种NDT方法最适合重型设备焊缝?
不存在适用于所有焊缝的单一最佳方法。VT、MT、PT、UT和RT具有不同的能力和局限性。适用方法取决于材料、接头形式、预期不连续类型、检测可达性、项目要求和验收准则。
NDT检测指示是否自动等同于焊接缺陷?
不是。检测指示是检测过程中观察到的响应,必须依据适用验收准则进行解释和评估。只有经过评估后,才能将相关状况分类为可接受、需要进一步评审或不符合项。
NDT是否应该在机加工前完成?
对于许多项目,在关键机加工前进行检验,有助于降低在可能需要返修的部件上继续增加制造价值的风险。但是,实际检验顺序仍应遵循图纸、检验计划、项目规范和适用验收准则。
焊接返修记录应包含哪些内容?
根据项目要求,记录可能包括返修位置、技术处置意见、批准的返修指导、返修执行记录、重复检验结果和最终验收状态。对于重大或重复发生的不符合项,还可能需要进行根因分析和纠正措施。
采购方如何评估焊接质量控制OEM供应商?
采购方应审核供应商的焊接工艺范围、WPS控制、组对检验、NDT执行边界、尺寸控制、返修管理、可追溯性和文件交付能力。同时,应确认哪些活动由供应商内部完成,哪些活动由合格的外部资源执行。
实用的重型焊接件无损检测策略应从缺陷预防开始,而不是仅依赖最终阶段的检验。接头准备、组对、WPS控制、计划检验、尺寸稳定性管理和焊后机加工,应被视为同一制造流程中相互连接的环节。
合适的NDT方法取决于材料、焊缝形式、工程风险、检测可达性、项目规范和验收准则。在适用项目中,VSR可以支持尺寸稳定性管理,但不能替代焊缝检验、PWHT或验收评估。
讨论您的重型焊接件项目
请将您的图纸、材料要求、焊缝细节、机加工接口、NDT要求、适用验收准则和技术协议提交给Shuopu,以便进行初步项目评审。
提前开展技术评审,有助于在生产开始前协调焊接、检验、VSR规划和后续机加工要求。